

en son ürünler


Bize Ulaşın
- Dördüncü Zemin, A - A3 Bölge, Havacılık İş Alan, Dongli Distct, Tianjin, Çin.
- >SalesManager@Coilwinding
machinechina.com - +8613072088960


Düz Tel Sarma Makinesi
Modeli: GWY-470
sarma çapı: Standart: Tel çapı 30 mm²'den az veya buna eşit, genişlik-/kalınlık oranı 15'e eşit veya daha az Telin maksimum genişliği 15 mm ve maksimum kalınlığı 2,5 mm'dir.
maksimum bobin yüksekliği: 150 milimetre
üretim verimliliği: 0~55 adet/dak (±)
Açıklama
GWY-470 Yarı Otomatik Yassı Tel Yuvarlak Delik Sarma Makinesi

Makine Fonksiyonuna Giriş
çalışma prensibi:
1. Bilgisayar-kontrollü servo sürücü kullanan bu sistem, kalınlıkları 0,2 mm ila 6,0 mm arasında ve genişlikleri 1,0 mm ila 10 mm arasında değişen (tel kesitleri 30 mm²'ye kadar) çeşitli dikey-sarılmış bobinler üretebilir.
2. Farklı özelliklere sahip ürünlerin mekanik hata ayıklaması için yalnızca kalıbın değiştirilmesi gerekir.
3. Makinede dikey sarma bobinlerinin otomatik olarak oluşturulmasını sağlayan çok-istasyonlu çalışma
4. Sistem, çeşitli spesifikasyonlara sahip ürünler için makine parametrelerini saklayabilir ve alabilir, müşterilerin otomatik üretim, verimlilik iyileştirme ve kalite güvencesi ihtiyaçlarını karşılayabilir.
Temel teknik özellikler:
|
sarma çapı |
Standart: Tel çapı 30 mm²'den az veya buna eşit, genişlik-/kalınlık oranı-15'e eşit veya daha az Telin maksimum genişliği 15 mm ve maksimum kalınlığı 2,5 mm'dir. |
|
maksimum bobin yüksekliği |
150 milimetre |
|
giden |
Üç-faz 380V giriş ve 220V çıkışlı 7kW transformatör |
|
çalışma hava basıncı |
0,4-0,8mpa/cm |
|
besleme hattı yöntemi |
Yapay ekstraksiyon |
|
maksimum sarma sayısı |
100T (sola ve sağa dönüş) |
|
ürünün şekli |
A〔Tap〕, E2〔Tap〕, D〔Tap〕, K〔Tap〕, tek-katman, çok-katmanlı sürekli iç dairesel bobin |
|
üretim verimliliği |
0~55 adet/dak |
|
Boyutlar (uzunluk*genişlik*yükseklik) |
Yaklaşık 1250*850*1650 mm boyutlarında, ağırlığı ise 800 kg civarındadır. |
3. Stil üretmek: Düz çizgi yuvarlak delik sarma formu

1. Çalıştırma Paneli Talimatları
1.1 Klavye ve Tuş Açıklamaları

 ~

Eksen değiştirme tuşu
Eksen kapatıldığında ilgili el çarkı ekseni seçilemez. Bu tuş üzerindeki LED, eksenin kapalı durumda olduğunu gösterecek şekilde yanar.


Program başlatıldı, test düğmesi
Program anahtarı başlatır ve bunlar arasında doğrudan geçiş yapabilirsiniz.
Başlat: Makine sürekli işlem modundadır.
Test modu: Makine test modundadır. Bu durumda test düğmesi ve el çarkı kullanılabilir.
Not: Düğmenin sol üst köşesindeki LED ışığı programın bu modda çalıştığını gösterir.

Programı durdur düğmesi
"Başlat" durumundayken, makineyi mevcut yay üretimini tamamladıktan sonra durdurmak için bu düğmeye basın.
Diğer durumlarda bu düğmeye basmak makineyi durduracaktır.

Her durumda [Programlama] sayfasına dönmek için bu tuşa basın.


[Programlama] sayfasında programları görüntülemek için kaydırın; [Dosya] sayfasında dosyaları görüntülemek için kaydırın.

İmleci hızı, probu ve çıkışı ayarlayabileceğiniz ekranın üst kısmına taşımak için [Programlama] sayfasında bu tuşa basın.

Y/Z/A/B/C eksenleri ayarlanan hızda sıfırlanır. Sıfırlama, başlatıldıktan sonra 25 saniye içinde tamamlanamazsa, sistem bir 'Sıfırlama Zaman Aşımı' hatası görüntüleyecektir. Bu düğme 'Durdur', 'Test' veya 'El Çarkı' durumlarında mevcuttur.

Önceden oluşturulmuş tüm uyarı ekranı bilgilerini temizleyin.

silindir anahtarı
El çarkı veya durdurma devredeyken silindir testi fonksiyonunu etkinleştirmek/devre dışı bırakmak için bu düğmeye basın. Silindir testi etkinleştirildiğinde, 1-8 sayısal tuşlara basılması ilgili silindiri etkinleştirir/devre dışı bırakır. Sayısal tuşların basılı tutulması silindiri 2Hz frekansında etkinleştirir/devre dışı bırakır.
Anahtarın üzerindeki LED ışık, silindir testinin açık durumda olduğunu gösterir.


手轮相关按钮,对于扭簧机,"A轴"无效.
Burulma yayı makinelerinde, 'A-ekseni' düğmesi el çarkıyla-ilgili kontroller için geçersizdir.
'El çarkı' düğmesi, el çarkının açık olduğunu gösteren ilgili LED ışığıyla el çarkı fonksiyonunu etkinleştirir veya devre dışı bırakır.
 A/B/C/X/Y/Z düğmeleri: El çarkı açıldığında, yalnızca bir eksen etkin olacak şekilde karşılık gelen ekseni seçin. Eksen kapatıldığında seçilen eksen seçilemez. Eksenin seçildiğini göstermek için ilgili LED ışığı yanacaktır.
"倍率" LED: LED aydınlatmalı LED aydınlatma.

 "
 Vites
 Oran" düğmesi: El çarkı yüksek veya düşük hıza ayarlandığında, ilgili LED ışığı yüksek hızı belirtmek için yanar.
Program yazarken kullanılan komut düğmesi.
 Zıplamak
 talimat
 Programlamada döngü komutu, gecikme komutu ve bitiş komutu kullanılır.
Program Düzenleme Düğmesi
Sil: [Programlama] sayfasında imlecin bulunduğu satırı silin.
"清空":在【编程】页,常按此键2秒以上,则删除全部程序.
Temizle: [Programlama] sayfasında, tüm programları silmek için bu tuşu 2 saniyeden fazla basılı tutun.
 Ekle: [Programlama] sayfasında imleç konumuna boş bir kod satırı ekleyin.
在【文件】页,按该键,读出选中的程序.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 Dosya sayfasında seçilen programı okumak için bu tuşa basın. Bu işlev yalnızca orijinal program çalışmadığında kullanılabilir. Aksi takdirde sistem "Çalışıyor, hiçbir işleme izin verilmiyor" mesajını görüntüler.
在【编程】或【文件】页,按该键2秒以上,可将程序存储在当前程序号中.此功能只在原程序未运行的情况下有效,否则系统提示"运行中,禁止操作".
 Programı mevcut program numarasıyla kaydetmek için [Programlama] veya [Dosya] sayfasında bu tuşu 2 saniyeden fazla basılı tutun. Bu işlev yalnızca orijinal program çalışmadığında kullanılabilir. Aksi takdirde sistem "Çalışıyor, hiçbir işleme izin verilmiyor" mesajını görüntüler.
此按键有3种功能:
Bu düğmenin üç işlevi vardır:
Sayısal giriş modunda bu tuşa basmak önceki giriş verilerini temizler.
İletişim kutusu görüntülenir. Kapatmak için bu tuşa basın.
 [Programlama] sayfasında numara seçilir. Seçilen verileri boşaltmak için bu tuşa basın.
在【编程】页,此按键可将当前数据直接输入到程序对应光标中,节省输入程序的时间.
Panel düğmesi açıklaması
Kontrol panelinde iki düğme ve bir el çarkı bulunmaktadır.
Acil durdurma düğmesi:
Kırmızı mantar-şekilli düğme, işleme veya sıfırlama işlemleri sırasında beklenmeyen durumlarda makineyi durdurmak için basılabilen acil durdurma düğmesidir.
Test düğmesi:
Test Modunda, düğmenin saat yönünde döndürülmesi işlem hızını artırır, saat yönünün tersine ise durana kadar azaltır. Durdurulduğunda el çarkının döndürülmesi program hızını kontrol eder.
El çarkı:
"Manuel Çark Modu"nda, el çarkının döndürülmesi ilgili milin hareket etmesine neden olur ve tek-eksenli manuel çalışmaya olanak sağlar. "Test Modu"nda, hız oranı 0'a ayarlandığında el çarkının döndürülmesi, çok-eksenli bağlantının manuel yay işlemeyi gerçekleştirmesine olanak tanır.
Operasyon arayüzü ve kaynak açıklaması
1.2Programlama Sayfası


Kaynak açıklaması:
1)Numara: Geçerli program satır numarasını gösterir. Boşsa satır geçersizdir.
2)Talimat: Programın mevcut satırda kullandığı talimat.
3) Başlangıç açısı:
a,Standart komut, X-ekseninin başlangıç açısını gösterir.
b,Atlanacak satır numarası.
c,Bir komutun tekrarlanma sayısını temsil eder.
d,Gecikme talimatı gecikme süresini gösterir.
4)Bitiş açısı: X-ekseni bitiş açısı ayarı.
5)Biriktirme: Dönüş sayısını ve dereceyi ayarlayın.
6)Z-ekseni: Z-ekseni hareket yapılandırması, mm cinsinden.
7)A-ekseni: A-ekseni hareket yapılandırması, mm cinsinden
8)B-ekseni: B-ekseni hareket yapılandırması, mm cinsinden
9)Hız oranı: Tek-adımlı işlem için bağıl hızı ayarlar. Varsayılan değer 0-600 aralığıyla 100'dür.
10)Silindir: Mevcut silindir hareketi konfigürasyonu.
11)Prob: Mevcut satırdaki prob numarası konfigürasyonu.
12)Gecikme: Mevcut satır tamamlandıktan sonra bir sonraki satırı çalıştırır.
13)Sondaya girin. Bu sayfaya erişmek için silindir programlama satırındaki yöndeki sağ tuşa basın.
14)Prob ayarları: Maksimum prob arızası sayısı (0'a ayarlamak, prob arızalarını göz ardı eder).
15)Prob arızası: Prob arızalarının sayısını sayın. Arıza sayısı ayarlanan eşiğe ulaştığında bir 'Prob Arızası' uyarısı görüntüleyin.
16)Üretim ayarı: Ürünün hedef üretimini ayarlayın (0'a ayarlamak, hiçbir üretim sayımının dikkate alınmadığı anlamına gelir).
17)Sayım: Ürün sayımı tamamlandı. Hedef miktara ulaşıldığında "Sayıma Ulaşıldı" uyarısı oluşturulur.
18)Oran: Test modundaki mevcut hız oranı, %0 ile %100 arasında değişir.
19)Kalan süre: Geçerli hızda ayarlanan hedef çıktıyı üretmek için gereken süre.
20)Prob silindiri göstergesi: Bir prob girildiğinde veya silindir çıkarıldığında ilgili gösterge ışığı yanacaktır.
21)Satır numarası: Programın geçerli satır numarası
22)Malzeme numarası: Geçerli programın dosya depolama sayfa numarasıdır
1.4 Dosya depolama sayfası

Kaynak açıklaması:
En fazla 60 dosya saklayabilir ve "Önceki/Sonraki" düğmelerini kullanarak bunlar arasında gezinebilirsiniz.
Geçerli program numarası: [Programlama] sayfasında çağrılan program depolama dosyası numarası.
Numara: Dosya numarası görüntülenir.
Dosya adı: Kullanıcının depolanan verilerinin tanımlayıcısı.
Durum: Geçerli dosya durumu. "Tamam", saklanan verilerin geçerli olduğu anlamına gelir ve boş, geçerli veri olmadığı anlamına gelir.
Okumak için dosyayı seçin ve Oku düğmesine basın.
Kaydetmek için erişmek istediğiniz dosyayı seçin ve "Kaydet" düğmesini 2 saniyeden fazla basılı tutun.
1.5 Çalışma Parametreleri Sayfası

Kaynak açıklaması:
Yardımcı silindir açıklaması: 8 açı girişini destekleyen 11 silindir mevcuttur. Aynı silindir tekrar kullanılabilir veya aynı açı için farklı silindirler kullanılabilir.
Silindir numarası: 1–11'e ayarlayın. Kullanılmıyorsa 0'a ayarlayın.
Başlangıç açısı: -360,0 dereceden 360,0 dereceye kadar bir aralık girin.
Uç açısı: aralık-360,0 derece ila 360,0 derece.
Yardımcı silindir: Yalnızca yardımcı silindir etkinleştirildiğinde tablodaki 8 parametre seti etkili olur.
Silindir tutma: Hiçbir prob bulunmadığında tek bir ürün tamamlandıktan sonra silindir açık kalır.
Satır besleyici açıklaması: Satır besleyici aktivasyonu etkin
Tel besleme anahtarı düğmesi: Kilit modundayken bu düğmeye basıldığında tel besleyicinin otomatik tel besleme işlevi etkinleştirilir.
Zorla besleme: Besleyicinin teli koşulsuz olarak telafi hızında beslemesini sağlamak için bu düğmeye basın.
Kablo kopması algılama anahtarı: Kablo kopması algılamayı etkinleştirir veya devre dışı bırakır.
İzleme algılama anahtarı: İzleme işlevselliğini algılar.
Y-ekseni ters çevirme: Y-ekseni el çarkının ters çevrilmesine izin verilip verilmeyeceğini seçin.
Besleme hızı: Otomatik besleme hızını ayarlayın. Makine sürekli hareket halindeyken hız
Besleme çerçevesi fonksiyonunun otomatik kontrolünü sağlamak için "Otomatik Hız Kontrol Modu"nda üretim hızına göre otomatik olarak ayarlanacaktır.
Telafi hızı: Telafi besleme hızını ayarlayın.
Otomatik/manuel hız ayarı: Otomatik veya manuel hız ayarını seçin. Otomatik mod seçildiğinde besleme hızı, üretim hızına uyacak şekilde otomatik olarak ayarlanır.
Besleme hattı hızı; Hızı manuel olarak ayarlarken, üretim gereksinimlerine uyacak şekilde besleme hattı hızını manuel olarak düzenleyin.
Otomatik hızlanma (yavaşlama): İlerleme hızını 1 birim artırmak (azaltmak) için bu tuşa bir kez basın; Besleme hızını sürekli olarak artırmak (azaltmak) için tuşu basılı tutun.
Telafi hızlanması (yavaşlama): Bu tuşa bir kez basıldığında ilerleme hızı 1 oranında artar (azalır); tuşun sürekli basılı tutulması ilerleme hızını artırır (azaltır).
Güvenlik kapısı algılama: Güvenlik kapısı algılama fonksiyonunu etkinleştirin.
1.6 GÇ sayfası

Kaynak açıklaması:
IO durum ışığı: Açık, sinyal girişini/çıkışını gösterir.
Arızalı ürün tespiti: Makine, başlangıç açısından bitiş açısına kadar olan aralıktaki kusurlu ürünleri tespit edecektir.
Prob hassasiyeti: Prob hassasiyetini, 1 en yüksek hassasiyet olacak şekilde ayarlayın.
Prob hassasiyeti: Ürün yüksek prob hassasiyeti gerektirdiğinde Prob No.1 veya No.2'yi kullanın. 'Prob erken teması' alarmı sık sık ortaya çıkıyorsa, Prob No.3 veya No.4'ü kullanın.
Sistem Yükseltme Sayfası
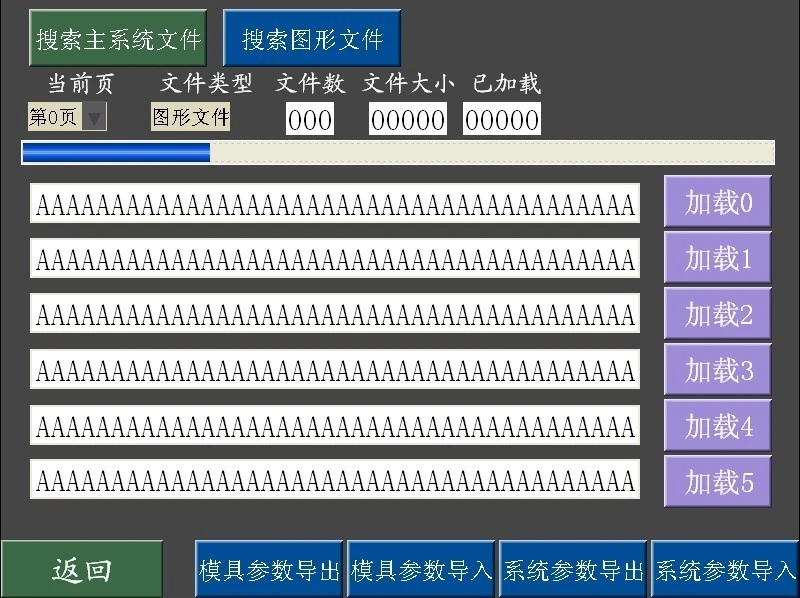
Yükseltme adımları:
Yükseltme dosyalarını USB sürücüsüne kopyalayın (Not: Yeni klasörler oluşturmayın; bunları doğrudan USB sürücüsüne kopyalayın).
USB flash sürücüyü ekranın USB bağlantı noktasına takın.
Yükseltilecek dosyaları bulmak için "Ana Sistem Dosyalarını Ara" veya "Grafik Dosyalarını Ara" seçeneğini tıklayın.
Yükseltmek istediğiniz dosyanın sağındaki "Yükle" düğmesine tıklayın.
Yükleme ilerleme çubuğu tamamlandıktan sonra yükseltme işleminin tamamlandığını belirten "Yükleme tamamlandı" mesajı görüntülenir.
En son programı kullanmak için gücü kapatıp yeniden başlatın.
Veri yedekleme adımları:
USB sürücüsünü ekranın USB bağlantı noktasına takın.
Kaydedilen tüm program dizinlerini bir USB sürücüsüne kaydetmek için 'Kalıp Parametrelerini Dışa Aktar'a tıklayın.
İlerleme çubuğu yüklendikten sonra dışa aktarma tamamlanır.
'Sistem Parametrelerini Dışa Aktar' işlevini kullanma adımları yukarıdakiyle aynıdır.
Veri içe aktarma adımları:
USB flash sürücüyü ekranın USB bağlantı noktasına takın.
İçe aktarılabilir dosyaları bulmak için "Kalıp Parametrelerini İçe Aktar" seçeneğini tıklayın.
İlgili dosyayı seçtikten sonra, oluşturulan dosyayı denetleyiciye aktarmak için 'Yükle'ye tıklayın.
Sistem Parametrelerini İçe Aktarma özelliğini kullanma adımları yukarıdakilerle aynıdır.
Talimat Açıklaması ve Örnek
Talimat Açıklama
Talimatlar:
|
talimat vermek |
parametre |
açıklamak |
|
S veya boş |
sahip değilim |
Program X/Y/Z verilerine dayalı standart talimatları yürütün |
|
J |
satır numarası |
Prob atlama talimatı: Bir önceki satırdaki prob başarısız olursa program belirtilen satıra atlar; aksi takdirde doğrudan bir sonraki satıra geçer. |
|
G |
satır numarası |
Mutlak atlama talimatı, program yürütme için doğrudan belirtilen satıra atlar |
|
L |
çoğaltma sayısı |
Başlatma komutunu tekrarlayın ve bunu tekrarlama bitiş komutu N ile birlikte kullanın. |
|
N |
sahip değilim |
Son Talimatı Tekrarla |
|
W |
zaman |
Gecikme talimatı (birim: 0,01 saniye). Belirtilen gecikme süresinden sonra bir sonraki satırı yürütün. |
|
E |
sahip değilim |
bitiş direktifi |
|
M |
sahip değilim |
Manipülatör komutları bekler. Program bu satırda durur ve manipülatör sinyalini bekler. Sinyal geldiğinde yürütmeye devam eder. |
Örnek Prosedür 1
|
sipariş numarası |
talimat vermek |
Başlangıç Açısı |
Bitiş açısı |
Gevşeyin |
Z-ekseni (Açık) |
dişli oranı |
hava silindiri |
sonda |
gecikmiş |
|
0 |
20 |
60 |
1.08 |
1 |
|||||
|
1 |
60 |
100 |
5 |
10.03 |
60 |
1 |
|||
|
2 |
100 |
110 |
-0.01 |
||||||
|
3 |
110 |
130 |
2 |
||||||
|
4 |
130 |
180 |
10 |
20 |
50 |
||||
|
5 |
180 |
220 |
-2 |
||||||
|
6 |
220 |
300 |
1 |
-2 |
|||||
|
7 |
300 |
330 |
-1 |
||||||
|
8 |
E |
açıklamak :
0: X-ekseni varsayılan hızda 20-derece konumuna hareket eder. Daha sonra, X-ekseni 20 dereceden 60 dereceye dönerken, Y-ekseni kabloyu bir tam dönüşte 80 derece ilerletir ve Z ekseni 1 mm ileri doğru hareket eder.
1: Uygulama sırasında, sistem ilk olarak Silindir 1'i etkinleştirir; X-ekseni varsayılan hızının %60'ında 60 dereceden 100 dereceye dönerken, Y-ekseni makarayı 5 tur ilerletir ve Z-ekseni 10,03 mm ileri hareket eder.
2: X-ekseni varsayılan hızda 100 dereceden 110 dereceye dönerken, Y-ekseni ters yönde 10 derece döner.
3: Bu işlem sırasında, ilk olarak 2 No'lu silindir etkinleştirilir ve X-ekseni varsayılan hızda 130 dereceye döner.
4: X-ekseni varsayılan hızın %50'sinde 130 ila 180 derece arasında dönerken, Y-ekseni makarayı 10 tur ilerletir ve Z-ekseni 20 mm ileri hareket eder.
5: Bu işlem sırasında öncelikle 2 No'lu silindir devre dışı bırakılır ve X-ekseni varsayılan hızında 220 dereceye döner.
6: X-ekseni varsayılan hızda 220 dereceden 300 dereceye dönerken, Y-ekseni kabloyu bir tam tur ilerletir ve Z-ekseni 2 mm geriye doğru hareket eder.
7: Bu işlem sırasında öncelikle 1 No'lu silindir devre dışı bırakılır ve X-ekseni varsayılan hızında 330 dereceye döner.
8: Y-eksenini ve Z-eksenini sıfır konumlarına senkronize ederken X-eksenini saat yönünde 0 dereceye döndürün.
Örnek Prosedür 2
|
sipariş numarası |
talimat vermek |
Başlangıç Açısı |
Bitiş açısı |
Gevşeyin |
Z-ekseni (Açık) |
dişli oranı |
hava silindiri |
sonda |
gecikmiş |
|
0 |
20 |
60 |
0.3 |
3 |
1 |
1 |
|||
|
1 |
L |
5 |
|||||||
|
2 |
60 |
130 |
2 |
||||||
|
3 |
130 |
180 |
10 |
20 |
50 |
0.5 |
|||
|
5 |
N |
||||||||
|
6 |
300 |
330 |
-2 |
||||||
|
7 |
180 |
220 |
|||||||
|
8 |
E |
açıklamak :
0: 1 No'lu Silindir etkinleştirilirken X-ekseni varsayılan hızda 20-derece konumuna hareket eder. Daha sonra, X-ekseni 20 ila 60 derece arasında döner; Y-ekseni eş zamanlı olarak makarayı 300 derece ilerletir ve Z ekseni 1 No'lu Prob'u tespit ederken 3 mm ileri hareket eder. İki senaryo ortaya çıkabilir: a) Prob tespit edilirse 1 No'lu Silindir hemen kapanır ve mevcut operasyon sona erer; b) Prob algılanmazsa mevcut işlem tamamlandıktan sonra 1 No'lu Silindir kapanır.
1: Bir döngü başlatma bayrağı ayarlayın ve döngü sayısını 5'e ayarlayın
2.3: a) Open cylinder 2 and rotate the X-axis to 130 degrees at default speed; b) Rotate the X-axis from 130 degrees to 180 degrees at 50% of the default speed while the Y-axis simultaneously winds the cable 10 turns in the forward direction and the Z-axis moves forward 20mm; c) Pause for 0.5 seconds. The program executes the sequence a->b->c->a->b->c ve 5 döngüyü tamamladıktan sonra döngüden çıkar.
4: Bir döngü sonu bayrağı ayarlayın.
5: Bu işlem sırasında ilk önce 2 No'lu silindir devre dışı bırakılır ve X-ekseni varsayılan hızında 330 dereceye döner.
6: X-ekseni varsayılan hızda 180 dereceden 220 dereceye dönerken, Y-ekseni sıfıra ve Z-ekseni orijine geri döner.
7: Bitiş çizgisi: X-eksenini 0 dereceye kadar ileri döndürün ve Y-eksenini ve Z-eksenini aynı anda sıfır konumuna sıfırlayın.
3 Eelektrik bağlantısı
Dağıtım Şeması 5014A/4006E


Ek A: Yaygın Nedenlerin Analizi
1) Kontrol cihazı açıldıktan sonra program başlatılamıyor, yalnızca yüksek bir ses duyuluyor ve ekranda görüntü yok.
Sistem başlangıç dosyası bozulmuş olabilir. Tedarikçiyle iletişime geçin.
2) Denetleyici başlatıldıktan sonra sürekli bir bip sesi çıkarırsa, bu ciddi bir sistem başlatma hatasına işaret ediyor olabilir. Bu durumda derhal tedarikçinizle iletişime geçin.
3) Sistem başladı ancak tuşların bazıları veya tamamı yanıt vermiyor. Daha sonra her anahtarı ayrı ayrı kontrol etmek için G/Ç test arayüzüne erişebilirsiniz. Test başarısız olursa klavyede hatalı tuş düzeni olabilir. Yardım için lütfen tedarikçiyle iletişime geçin.
4) Sistem başladı ancak servo sürücü alarm göstermezken ekranda tekrar tekrar X alarmı veya Y alarmı görüntüleniyor. Bu durumda servo parametrelerinin alarm çıkış mantığını ayarlayın. Önceden ayarlanmış alarm çıkış mantığının tersine çevrilip çevrilemeyeceğini doğrulamak için servo sürücüyü kontrol edin. Eğer öyleyse parametreyi değiştirin; aksi halde alarm mantığını ayarlamak için sistem parametre ayarlarına geçin.
5) Sistem başlatıldığında, manuel olarak döndürülen her bir eksen yalnızca bir yönde hareket ederken diğer eksen aynı anda titreşir. Bu durumda servo sürücü parametrelerini darbe + yön moduna sıfırlayın.
6) Sistem başlatıldıktan sonra manuel eksen hareketi normal şekilde çalışır ancak işlem başlatılamaz. Öncelikle sıfırlamanın doğru olduğunu doğrulayın. İkinci olarak, kırık kabloları inceleyin. Tel kopma sinyalleri olmayan tel besleyiciler için, tel kopma girişini-kısa devre yapın (çünkü normalde kapalı bir kontaktır). Ayrıca işlenen miktarın hedefi aşıp aşmadığını kontrol edin. Eğer öyleyse, işlemin başlatılması yasaktır.
7) Sistem normal şekilde başlıyor ancak sıfırlama düğmesine basıldığında herhangi bir yanıt oluşmuyor. Besleme ekseni sıfırlanamayacağından seçilen eksenin besleme ekseni olup olmadığını kontrol edin.
8) Sistem normal şekilde başlar. Sıfırlama düğmesine basıldığında hemen bir sıfırlama hatası görüntülenir. Acil durdurma düğmesine basılıp basılmadığını kontrol edin. Sıfırlama hatası bir süre sonra da devam ederse, giriş sinyalini doğrulamak için başlangıç anahtarını inceleyin.
9) Silindir uzamıyor. Çalışma akımının 500 mA'yı aşmadığından emin olun.
10) Prob sürekli olarak başarısız oluyor. Probun gecikme ayarının yeterince uzun olduğundan emin olun ve makinenin kontrol sistemiyle ortak bir toprak paylaştığını doğrulayın.
11) Sistem başlatıldığında bir alarm (uzun süreli kontrol cihazı sesi) tetiklenecektir. Bu, yay üretim miktarının önceden belirlenen hedefi aştığını gösterebilir. Bunu çözmek için, mevcut sayımı temizlemek üzere 'Sayamı Sıfırla' düğmesine basın veya sıfırlamak için imleci hedef miktar ayarına getirin.
12>Güç-açıldıktan sonra denetleyici, motor çalışırken darbe üretmeyi başaramaz. Kabloları kontrol edin, toprak bağlantısını doğrulayın ve servo filtre parametrelerini ayarlayın.
Kontrol Cihazının Önlemleri ve Bakımı
1. Önlemler:
① Motorun üst kısmına veya bilgisayar ekranına herhangi bir şekilde çarpmak veya çarpmak kesinlikle yasaktır.
②. Gücü açmadan önce güç kaynağının doğru olduğunu doğrulayın.
③. Dönen ve kayan parçaları motor yağıyla yağlayın.
④. Vücudun herhangi bir parçasının (giysi, kumaş artıkları) veya aletlerin makinenin dönen parçalarına temas etmesi kesinlikle yasaktır.
II. Makine Ayarlama Adımları:
①. Ürün şeklini onaylayın ve spesifikasyonlara göre gerekli nozul ve tel geçiş nozulunu hazırlayın.
② Gücü açın. Ekran etkinleştirildikten sonra, tek Z-ekseni veya manuel modda, Z-ekseni daha yüksek bir konuma yükseltmek için el çarkını yavaşça çevirin ve ardından sıfırlama düğmesine basın. Bir sonraki adıma geçmeden önce makinenin otomatik olarak sıfırlanmasını bekleyin.
③, teli geçirin, tel basma üçgeninin yüksekliğini ve tel oluk yuvası ile tel çapı ve sarma yönü arasındaki orta ofseti ayarlayın ve nozulu takın.
④. Ürünün şekillendirme sırasına göre uygun slayt tablosunu seçin, şekillendirme aparatını yapılandırın ve programı düzenleyin (programlama modu için program düzenleme bölümüne bakın).
⑤. İkinci bacak için şekline göre uygun şekillendirme aparatını seçin.
⑥. İlk ayak için şekline göre uygun şekillendirme aparatını seçin.
3 silindirli ayar:
①. Meme sıfır konumuna getirildiğinde tel besleyici besleme işlemini tamamlar. Meme dönmeye başladığında, tel presleme silindiri sarma işleminden sonra bobini hemen geri çeker (kaldırır), ardından hemen indirir (sonraki silindir zamanlaması parçanın şekline göre belirlenir).
4. Kalay fırını sıcaklık kontrolü:
① Kurşun-kalay fırınının sıcaklığı genellikle 280 derece ±10 derece olarak kontrol edilir.
②. Kurşun-serbest kalay fırınının sıcaklığı genellikle 310 derece ±10 derece olarak kontrol edilir.
3. Silindir Çağrı Programlama Modu:
1. Silindir numaralandırması soldan-sağa-sırayı takip eder; burada 1, açık silindiri ve -1, kapalı silindiri belirtir.
2. Sıra 1, 2, 3, 4, 5. -1, -2, -3, -4, -5'tir.
3. Birinci silindir tel besleme silindiri, ikincisi tel presleme silindiri, üçüncüsü sıyırma derinliği silindiri, dördüncüsü sıyırma uzunluğu silindiri ve beşincisi deriyi üfleme silindiridir.
4. Değiştirme silindiri üzerindeki iki hava borusunun konumlarının tersine çevrilmesi silindir programlama modunu değiştirebilir: 1, -1 olur ve -1, 1 olur.
5. Otomatik kapatma veya sıfırlama modunda program düzenlemeden önce ve sonra: Gösterge ışığı yandığında silindir tuşuna- basın, ardından her silindirin konumunu gözlemlemek için sırayla 1, 2, 3, 4, 5'e basın.
Mbazı şeylerin dikkat edilmesi gerekiyor
Güvenlik hususları:
1. Muhafazayı izinsiz açmayın.
2. Kontrol cihazı uzun süre kullanılmadığında güç kaynağı bağlantısını kesin.
3. Kontrol odasına toz ve demir tozunun girmemesine özellikle dikkat edilmelidir.
4. Kontrol ünitesine zarar vermemek için taşıma sırasında dikkatli olun.
Doğru kullanım için önlemler;
Yanlış kullanım arızaya neden olabilir ve en kötü durumda kontrol ünitesine zarar bile verebilir.
Bu nedenle kontrol cihazının doğru kullanımı için lütfen aşağıdaki önlemlere uyun.
1. Bağlı güç kaynağının denetleyicinin yanmasını önlemek için teknik özellikleri karşıladığını doğrulayın.
2. Kontrolörün ömrü ortam sıcaklığından önemli ölçüde etkilenir. İşleme sahası sıcaklığı aşırı yüksekse kurulum yapılmalıdır.
Soğutma fanı. Kontrolör 0 derece ile 60 derece arası çalışma sıcaklığı aralığını destekler.
3. Yüksek sıcaklık, nem, toz veya aşındırıcı gazların bulunduğu ortamlarda kullanmaktan kaçının.
4. Titreşimin kuvvetli olduğu bölgelerde yastıklama amacıyla kauçuk şok pedleri takılmalıdır.
Mbakım
Bakım ve Kontrole İlişkin Önlemler
1. Kontrol cihazında bakım ve onarım yapılmadan önce ana devrenin güç kaynağı bağlantısı kesilmelidir.
2. Kazaları önlemek için operatör, güç kaynağı bağlantısının kesildiğini şahsen doğrulamalıdır.
Öğeleri ve döngüleri kontrol edin
Standart çalışma koşulları altında (ortam parametreleri: günlük ortalama sıcaklık 30 derece, %80 yük oranı, 12 saatlik günlük çalışma), aşağıda belirtildiği gibi rutin incelemeler ve periyodik kontroller gerçekleştirin.
Mekanik parçaların bakımı
1. Günlük bakım:
①. Günlük başlatmadan önce, tüm makine bileşenlerini normal çalışma açısından inceleyin. Yüzeyi bir gaz tabancasıyla temizleyin, kayan parçaları silin ve yağlama yağı uygulayın.
②. Ekipmanı temizlerken, hava yolunun haşlanmasının yanı sıra erimiş lehim veya flux sıçramalarından kaynaklanan yaralanmaları önlemek için hava tabancasını lehim yüzeyine veya flux kabına doğrultmaktan kaçının.
③. Kalay cürufunu ve akı kalıntılarını zamanında temizleyin ve geri dönüştürün.
II. Düzenli Bakım:
①. Gres tabancasını kullanarak her üç ayda bir gres nozulu alanına gres uygulayın ve gresin boşluktan temiz bir şekilde akmasını sağlayın.
②. Sıcaklık kontrol göstergeleri ve barometreler yıllık olarak kalibre edilirken, mekanik bileşenler altı ayda bir bakım gerektirir-. Herhangi bir anormallik proaktif bakım yoluyla giderilmelidir.
③. Makine uzun süre kullanılmayacaksa, nem girişini ve yüzeye toz bulaşmasını önlemek için yüzey iyice temizlenmeli, yağlanmalı ve su geçirmez kauçuk bir bezle sarılmalıdır.
Popüler Etiketler: yassı tel sarma makinesi, Çin, tedarikçiler, üreticiler, fabrika, fiyat, Çin malı
Bunları da sevebilirsiniz


